عملکرد اپراتورهای تولید
ارزیابی عملکرد اپراتورهای تولید با گزارش کیفیت ساخت
وقتی تعداد عیبهای یک نفر بیشتر است، آیا حتماً کار او ضعیفتر بوده؟ برای پاسخ باید حجم کار، نوع محصول و منشأ عیب را کنار هم ببینیم. گزارش کیفیت ساخت کمک میکند بررسی عملکرد اپراتور از حدس و برداشت شخصی به سوابق قابل پیگیری برسد.
گزارش کیفیت ساخت درباره عملکرد مونتاژکار چه نشان میدهد؟
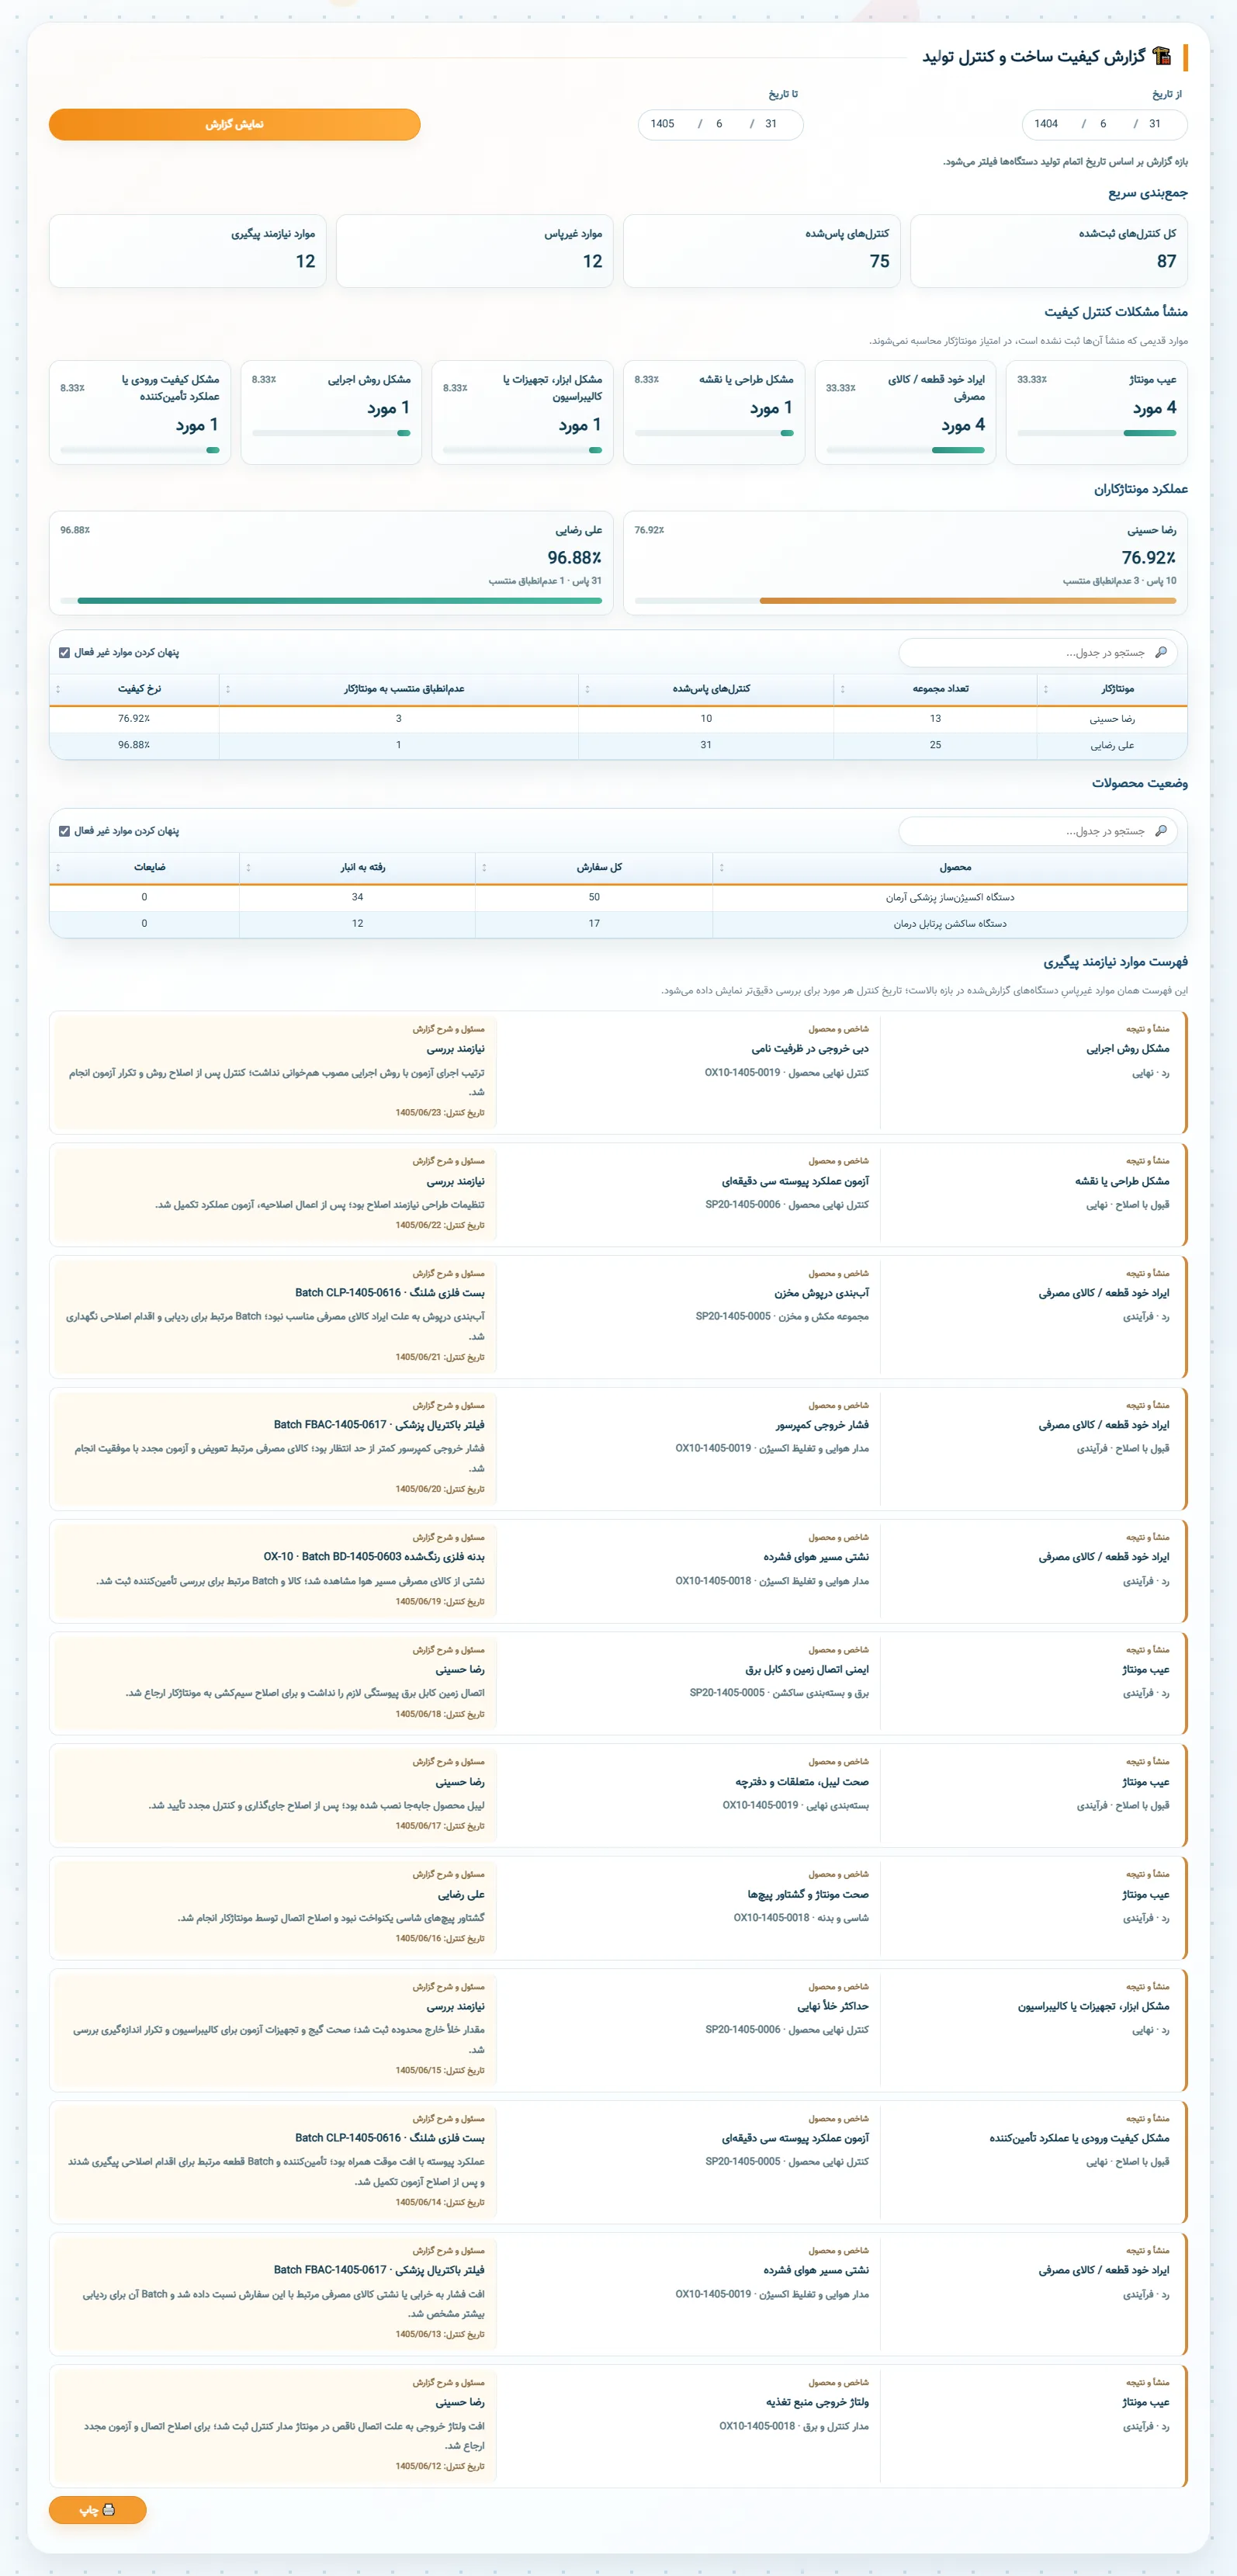
برای مدیر تولید، دانستن تعداد محصول ساختهشده کافی نیست. باید روشن باشد کدام کارها به اصلاح برگشتهاند، ایراد در چه مرحلهای پیدا شده و کدام بخش کار به هر نفر مربوط بوده است. در گزارش کیفیت ساخت و کنترل تولید TraceFlow، جمع کنترلها، کنترلهای پذیرفتهشده، موارد غیرعادی و منشأ ثبتشده عیب کنار بخش عملکرد مونتاژکاران قرار میگیرند؛ بنابراین عدد عملکرد از سوابق تولید جدا نمیماند.
بازه این گزارش بر اساس تاریخ انجام کنترل دستگاهها انتخاب میشود. اگر میخواهید دو دوره را مقایسه کنید، همین مبنا را ثابت نگه دارید. نام فرد در سابقه مونتاژ هم با نام مسئول کنترل یا مسئول ثبت گزارش یکسان نیست. پیش از نتیجهگیری مشخص کنید ستون مورد بررسی به کدام نقش اشاره میکند و هر رویداد با چه تعریفی به فرد منتسب شده است.
اپراتورها را با کار مشابه و حجم کار معلوم مقایسه کنید
فردی که سفارشهای بیشتری مونتاژ کرده، فرصت بیشتری هم برای ثبت عیب داشته است. از طرف دیگر، مونتاژ یک دستگاه تازهطراحیشده با بستن یک مجموعه تکراری یکسان نیست. مقایسه را تا حد امکان به محصول، مرحله و شرایط مشابه محدود کنید و تعداد موارد بررسیشده را کنار هر درصد نگه دارید. اختلاف کوچک روی چند کنترل، پایه مناسبی برای تصمیم قطعی درباره عملکرد نیست.
گزارش کیفیت را با سرعت تولید اشتباه نگیرید. برای سنجش بهرهوری زمانی، به زمان استاندارد، ساعت کار، توقف و پیچیدگی عملیات هم نیاز دارید؛ این اطلاعات از یک درصد کیفیت به دست نمیآیند. این مقاله از گزارش موجود برای ارزیابی کیفیت کار استفاده میکند، نه برای معرفی یک قابلیت تأییدنشده مانند محاسبه خودکار بهرهوری یا رتبهبندی منابع انسانی.
- محصول و مرحله مونتاژ مشابه باشد.
- بازه زمانی و تعریف کنترل برای همه یکسان بماند.
- کنترل تکراری پس از اصلاح، با کار تازه مخلوط نشود.
- تعداد کنترلها و علت انتساب عیب در کنار درصد بررسی شود.
مثال آموزشی؛ تعداد عیب کمتر همیشه به معنی کیفیت بهتر نیست
در یک سناریوی فرضی، برای یک مرحله مشابه، اپراتور الف ۷۶ کنترل پذیرفتهشده و ۴ مورد عیب منتسب به مونتاژ دارد. اپراتور ب ۲۹ کنترل پذیرفتهشده و یک مورد مشابه دارد. در این مثال هر کنترل فقط یک بار و در یکی از این دو گروه شمرده شده است. شاخص آموزشی را از تقسیم کنترل پذیرفتهشده بر مجموع این دو گروه محاسبه میکنیم؛ این تعریف، جایگزین بررسی مبنای محاسبه در گزارش سازمان نیست.
الف چهار عیب و ب یک عیب دارد، اما مخرج مقایسه نیز متفاوت است: ۸۰ کنترل در برابر ۳۰ کنترل. شاخصهای ۹۵ و حدود ۹۶٫۶۷ درصد، فقط کیفیت همین کنترلهای ثبتشده را توضیح میدهند. از این جدول نمیتوان نتیجه گرفت ب سریعتر است یا باید کار بیشتری به او سپرد. اگر نوع کار و معیار پذیرش هم متفاوت باشد، حتی همین مقایسه محدود نیز باید بازنگری شود.
| اپراتور | کنترل پذیرفتهشده | عیب منتسب به مونتاژ | شاخص آموزشی کیفیت |
|---|---|---|---|
| الف | ۷۶ | ۴ | ۹۵٪ |
| ب | ۲۹ | ۱ | ۹۶٫۶۷٪ |
عیب قطعه، ابزار یا روش را به حساب اپراتور نگذارید
در همان گزارش، منشأهای ثبتشدهای مثل عیب مونتاژ، ایراد قطعه یا کالای مصرفی، مشکل نقشه، ابزار و روش اجرایی دیده میشود. این تفکیک برای تصمیم مدیریتی مهم است. اگر چند مونتاژکار با یک بچ قطعه مشکل پیدا کردهاند، صرفاً تکرار نام آنها در پروندهها دلیل خطای انسانی نیست. از شماره سریال محصول به بچ ورودی و تأمینکننده برگردید و اشتراک سوابق را بررسی کنید.
منشأ ثبتشده هم باید بر شواهد تکیه کند و در صورت روشنشدن اطلاعات تازه بازبینی شود. در پرونده هر مورد، شرح ایراد، مرحله کشف و دلیل انتساب را بخوانید. موارد قدیمیِ بدون منشأ را صفر خطا در نظر نگیرید. هدف از بررسی، پیدا کردن نقطه قابل اصلاح است؛ گاهی آموزش لازم است، گاهی اصلاح ابزار، نقشه یا مسیر تأمین.
از شکایت مشتری به سابقه ساخت و کنترل همان محصول برسید
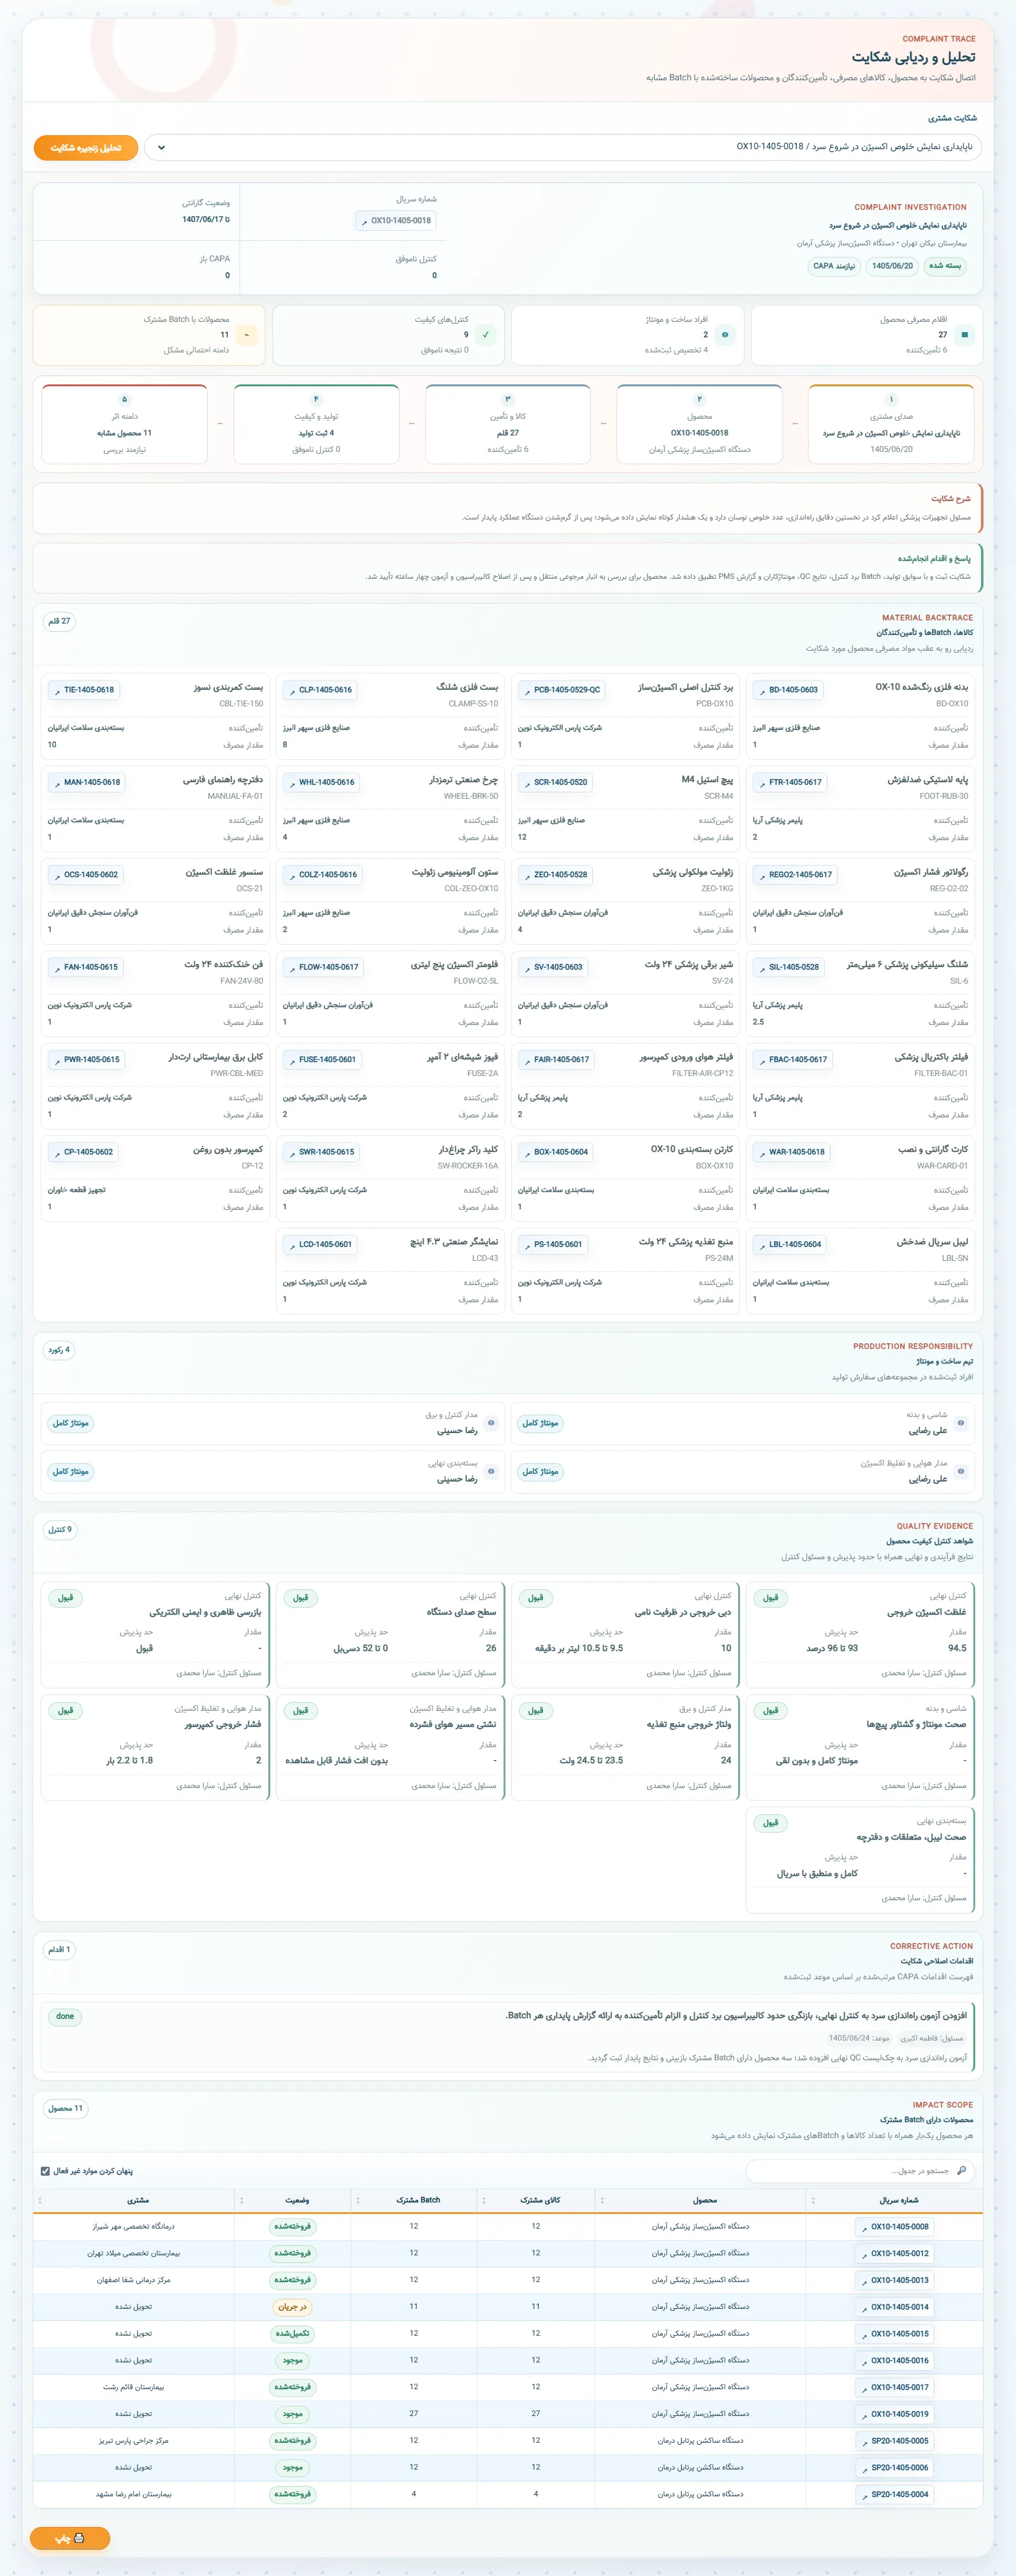
اگر ایراد بعد از تحویل آشکار شده، گزارش تحلیل و ردیابی شکایت مسیر دیگری برای بررسی فراهم میکند: محصول، مواد مصرفی، افراد مونتاژ، نتایج کنترل و مسئول کنترل را کنار هم میبینید. ممکن است یک اتصال در کنترل نهایی پذیرفته شده اما در کارکرد مشتری قطع شود. در این وضعیت، هم روش مونتاژ و هم کفایت آزمون نهایی باید بررسی شوند؛ فقط عوضکردن مونتاژکار ممکن است مسئله را دستنخورده باقی بگذارد.
وجود نام مشترک، سرنخ است نه اثبات علت. مشخص کنید آیا محصولات بدون شکایت هم با همان فرد، ابزار و قطعه ساخته شدهاند یا نه. اگر داده کافی نیست، خروجی جلسه را بهصورت فرضیه و برنامه بررسی ثبت کنید؛ نه حکم قطعی درباره توانایی یک نفر. دسترسی به سوابق فردی نیز باید محدود به مسئولان مرتبط و نیاز کاری باشد.
نتیجه گزارش را به آموزش و ارزیابی دوباره تبدیل کنید
برای هر مسئله، اقدام مشخص تعیین کنید: آموزش نحوه بستن اتصال، اصلاح دستور مونتاژ، تعویض ابزار نامناسب یا آزمودن یک گروه قطعه. مسئول پیگیری، تاریخ اجرا و معیار بررسی بعدی را معلوم کنید. سپس در بازه بعد، همان نوع محصول و همان تعریف شاخص را دوباره مرور کنید. اگر چند چیز همزمان عوض شوند، تشخیص سهم هر تغییر دشوار میشود.
یک جلسه کاربردی با گزارش میتواند سه خروجی داشته باشد: مواردی که علتشان روشن شده، مواردی که هنوز بررسی میخواهند و اقدامهایی که باید اثرشان سنجیده شود. TraceFlow سوابق لازم برای این گفتوگو را به هم متصل میکند؛ تصمیم درست از خواندن همین جزئیات و شناخت شرایط واقعی کار به دست میآید، نه از انتخاب نفر آخر یک جدول.
- موارد تکراری را از پروندههای مرتبط استخراج کنید.
- مسئله مهارتی را از مشکل مواد، طراحی و ابزار جدا کنید.
- برای اقدام انتخابشده، مسئول و معیار اثربخشی بگذارید.
- پس از اجرای اقدام، کیفیت همان کار را با مبنای ثابت بررسی کنید.